Kriteria Teknisi Bolting Bersertifikasi dalam Pekerjaan Industri
Teknisi bolting bersertifikasi harus memiliki kompetensi mekanikal, pemahaman prosedur pengencangan baut, kemampuan mengoperasikan peralatan torque dan tensioning, serta kesadaran terhadap risiko K3. Kualifikasi tersebut perlu dibuktikan melalui pelatihan, pengalaman kerja, asesmen kompetensi, dan evaluasi sesuai persyaratan proyek.
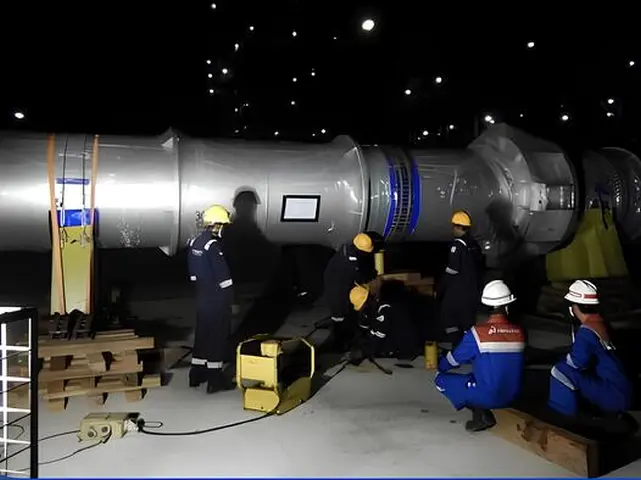
Dalam industri minyak dan gas, refinery, petrokimia, serta heavy industry, pekerjaan bolting merupakan bagian penting dari integritas sambungan mekanis. Kesalahan dalam proses pengencangan baut dapat menyebabkan distribusi beban yang tidak merata, kerusakan gasket, kebocoran flange, hingga gangguan operasional.
Oleh karena itu, pemilihan tenaga kerja tidak cukup hanya berdasarkan kemampuan menggunakan hydraulic torque wrench. Perusahaan perlu mengevaluasi kompetensi teknis, pemahaman dokumen engineering, pengalaman lapangan, dan kepatuhan terhadap prosedur keselamatan.
1. Memahami Peran dan Tanggung Jawab Teknisi Bolting
Teknisi bolting merupakan personel yang melaksanakan pekerjaan pemasangan, pengencangan, atau pelepasan sambungan baut pada peralatan dan sistem perpipaan industri.
Pekerjaan ini membutuhkan ketelitian karena baut dan gasket berfungsi mempertahankan integritas sambungan dalam kondisi tekanan, temperatur, serta beban operasional tertentu.
Beberapa tanggung jawab teknisi bolting meliputi:
-
Memeriksa kondisi baut, mur, washer, dan flange sebelum pekerjaan.
-
Memastikan spesifikasi fastener sesuai dokumen engineering.
-
Memahami kebutuhan pengencangan berdasarkan prosedur proyek.
-
Mengoperasikan hydraulic torque wrench dan bolt tensioner.
-
Memastikan peralatan dalam kondisi layak digunakan.
-
Melaksanakan pengencangan sesuai metode yang disetujui.
-
Membuat dokumentasi hasil pekerjaan.
-
Melaporkan ketidaksesuaian atau kondisi abnormal kepada supervisor.
Teknisi juga harus memahami bahwa nilai torsi bukan satu-satunya faktor penentu kualitas sambungan. Kondisi ulir, pelumasan, material baut, gasket, kondisi permukaan flange, dan metode pengencangan dapat memengaruhi hasil akhir.
2. Memiliki Sertifikasi Kompetensi yang Relevan
Salah satu kriteria yang perlu diperhatikan dalam memilih tenaga kerja bolting adalah bukti kompetensi profesional.
Apa hubungan sertifikasi bolting BNSP dengan kompetensi teknisi?
BNSP atau Badan Nasional Sertifikasi Profesi merupakan lembaga independen yang memiliki kewenangan melaksanakan sertifikasi kompetensi kerja melalui sistem Lembaga Sertifikasi Profesi (LSP).
Sertifikasi kompetensi BNSP memberikan pengakuan terhadap kompetensi seseorang berdasarkan skema dan unit kompetensi yang diujikan. Namun, perusahaan perlu memastikan bahwa skema sertifikasi tersebut benar-benar sesuai dengan pekerjaan yang akan dilakukan.
Penting: Jangan langsung menganggap setiap sertifikat mekanikal, mechanical fitter, atau K3 sebagai sertifikasi khusus bolting. Nama skema, ruang lingkup kompetensi, unit yang diuji, serta status lisensi LSP harus diperiksa terlebih dahulu.
Beberapa aspek yang perlu diverifikasi meliputi:
-
Identitas pemegang sertifikat.
-
Nama dan ruang lingkup skema sertifikasi.
-
Lembaga Sertifikasi Profesi penerbit.
-
Status lisensi LSP.
-
Masa berlaku sertifikat apabila ditentukan dalam skema.
-
Kesesuaian kompetensi dengan pekerjaan yang ditugaskan.
Perusahaan juga dapat memeriksa informasi LSP dan sertifikasi melalui kanal resmi BNSP: Direktori Lembaga Sertifikasi Profesi BNSP.
Apakah teknisi bolting wajib memiliki sertifikasi BNSP?
Persyaratan sertifikasi tidak dapat disamaratakan untuk seluruh pekerjaan bolting. Ketentuannya bergantung pada regulasi yang berlaku, klasifikasi pekerjaan, persyaratan pemilik fasilitas, kontrak, dan prosedur perusahaan.
Untuk pekerjaan di industri migas, sertifikasi atau kompetensi tambahan dapat menjadi persyaratan sesuai ruang lingkup pekerjaan dan ketentuan proyek.
Karena itu, Procurement dan HSE sebaiknya tidak hanya meminta salinan sertifikat, tetapi juga memeriksa kesesuaian kompetensinya terhadap pekerjaan aktual.
3. Menguasai Keahlian Mechanical Fitter
Sertifikasi saja belum cukup untuk memastikan seorang teknisi mampu melaksanakan pekerjaan bolting dengan benar. Kemampuan mekanikal atau mechanical fitter skills menjadi dasar penting karena pekerjaan ini berkaitan langsung dengan komponen mekanis, sambungan flange, dan sistem perpipaan.
Kompetensi mechanical fitter yang harus dimiliki
|
Kompetensi |
Penerapan dalam pekerjaan bolting |
|---|---|
|
Membaca gambar teknik |
Memahami konfigurasi flange, ukuran baut, dan susunan sambungan |
|
Memahami fastener |
Mengenali jenis baut, mur, washer, material, dan ukuran ulir |
|
Memahami gasket |
Mengetahui fungsi, kondisi, dan karakteristik material gasket |
|
Mechanical assembly |
Melaksanakan pemasangan dan pembongkaran komponen mekanis |
|
Pengukuran dimensi |
Menggunakan alat ukur untuk memeriksa kondisi komponen |
|
Troubleshooting |
Mengidentifikasi ketidaksesuaian pada sambungan mekanis |
|
Pemahaman flange |
Mengetahui alignment dan kondisi permukaan flange |
Mengapa kemampuan membaca gambar teknik penting?
Teknisi harus mampu membaca informasi teknis sebelum melakukan pekerjaan. Kesalahan mengidentifikasi diameter baut, panjang stud bolt, kelas material, atau konfigurasi flange dapat menyebabkan ketidaksesuaian saat instalasi.
Dalam proyek refinery dan petrokimia, informasi tersebut biasanya mengacu pada isometrik perpipaan, datasheet, flange schedule, spesifikasi material, serta prosedur kerja yang telah disetujui.
Mechanical fitter yang memiliki pengalaman relevan akan lebih mudah memahami hubungan antara komponen dan kebutuhan pekerjaan di lapangan.
4. Memiliki Kemampuan Mengoperasikan Torque Wrench
Penguasaan peralatan merupakan salah satu kriteria utama teknisi bolting. Pengencangan baut pada flange industri membutuhkan metode yang terkontrol agar beban dapat didistribusikan sesuai prosedur.
Salah satu peralatan yang sering digunakan adalah hydraulic torque wrench.
Jenis kemampuan pengoperasian yang perlu dikuasai
1. Memahami prinsip kerja hydraulic torque wrench
Teknisi harus memahami hubungan antara tekanan hidrolik dan keluaran torsi berdasarkan karakteristik alat. Tekanan pada hydraulic pump tidak boleh disamakan begitu saja dengan nilai torsi baut.
Setiap alat memiliki tabel konversi atau kurva tekanan terhadap torsi yang harus digunakan sesuai model dan spesifikasinya.
2. Memahami pengaturan tekanan hidrolik
Teknisi harus mampu:
-
Membaca tabel pressure-to-torque.
-
Mengatur tekanan sesuai instruksi kerja.
-
Memeriksa sambungan hydraulic hose.
-
Memastikan coupler terkunci dengan benar.
-
Memeriksa kondisi pompa dan alat sebelum digunakan.
3. Memahami posisi reaction arm
Reaction arm berfungsi menahan gaya reaksi selama proses pengencangan. Posisi yang tidak tepat dapat menyebabkan pergeseran alat, kerusakan komponen, atau cedera akibat titik jepit.
4. Menggunakan aksesori yang sesuai
Pemilihan socket, drive, dan aksesori harus mengikuti spesifikasi peralatan serta ukuran fastener.
5. Melakukan pemeriksaan setelah pengoperasian
Teknisi harus memastikan alat telah dilepas sesuai prosedur, tidak terdapat kebocoran hidrolik, dan seluruh komponen dikembalikan dalam kondisi aman.
Pelatihan torque wrench sebagai peningkatan kompetensi
Pelatihan torque wrench sebaiknya tidak hanya berisi pengenalan alat, tetapi juga mencakup teori dan praktik lapangan.
Materi pelatihan yang dapat diberikan antara lain:
-
Prinsip dasar torque dan bolt tensioning.
-
Pengenalan jenis hydraulic torque wrench.
-
Pembacaan tabel tekanan dan torsi.
-
Teknik pengoperasian hydraulic pump.
-
Pemasangan reaction arm.
-
Pemeriksaan kondisi alat.
-
Praktik pengencangan baut flange.
-
Prosedur keselamatan dan penanganan kondisi abnormal.
Pelatihan tersebut perlu disesuaikan dengan jenis alat, model, dan kebutuhan pekerjaan. Bukti mengikuti pelatihan juga harus dibedakan dari sertifikat kompetensi yang diterbitkan melalui skema sertifikasi resmi.
5. Memahami Metode Torque Tightening dan Bolt Tensioning
Teknisi bolting profesional perlu mengetahui bahwa pengencangan baut dapat dilakukan menggunakan beberapa metode. Pemilihan metode bergantung pada desain sambungan, kebutuhan beban baut, akses pekerjaan, dan prosedur engineering.
A. Torque Tightening
Torque tightening merupakan metode pengencangan baut menggunakan torsi sebagai parameter pengendalian.
Dalam penerapannya, teknisi harus memahami bahwa hubungan antara torsi dan preload baut dipengaruhi oleh beberapa faktor, seperti:
-
Gesekan pada ulir baut.
-
Gesekan antara permukaan mur dan washer.
-
Kondisi pelumasan.
-
Material dan ukuran baut.
-
Kondisi permukaan sambungan.
Dengan demikian, nilai torsi yang sama tidak selalu menghasilkan preload yang identik pada seluruh kondisi sambungan.
B. Hydraulic Bolt Tensioning
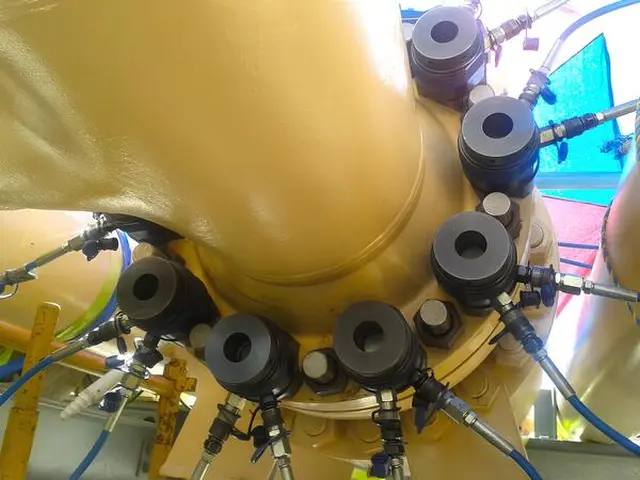
Bolt tensioning menggunakan gaya hidrolik untuk meregangkan baut secara aksial sehingga mur dapat diposisikan sesuai prosedur.
Metode ini dapat digunakan pada aplikasi tertentu yang membutuhkan pengendalian preload lebih langsung dibandingkan pendekatan torque tightening.
Teknisi harus memahami:
-
Pemilihan bolt tensioner berdasarkan ukuran dan konfigurasi baut.
-
Kesesuaian hydraulic pressure dengan spesifikasi alat.
-
Proses pemasangan tensioner.
-
Urutan pengencangan.
-
Proses nut rundown.
-
Pelepasan tekanan dan pembongkaran alat.
Perbandingan kemampuan teknisi berdasarkan metode
|
Aspek |
Torque Tightening |
Bolt Tensioning |
|---|---|---|
|
Prinsip kerja |
Menggunakan torsi putar |
Menggunakan gaya tarik aksial |
|
Peralatan |
Torque wrench dan hydraulic pump |
Bolt tensioner dan hydraulic pump |
|
Parameter pengendalian |
Torsi sesuai prosedur |
Tekanan dan gaya tensioning sesuai perhitungan |
|
Kompetensi utama |
Kontrol torsi dan reaction point |
Kontrol tekanan dan elongasi baut |
|
Risiko yang diperhatikan |
Reaksi alat, gesekan, dan distribusi preload |
Tekanan hidrolik, pemasangan, dan distribusi beban |
Teknisi yang kompeten harus mampu memahami metode yang digunakan, bukan sekadar mengoperasikan peralatan berdasarkan instruksi angka.
6. Memahami Standar ASME dan Prosedur Bolted Flange Joint Assembly
Pengetahuan standar industri menjadi nilai tambah penting bagi teknisi yang bekerja di fasilitas minyak dan gas, kilang, dan petrokimia.
Salah satu referensi yang relevan adalah ASME PCC-1-2022 – Guidelines for Pressure Boundary Bolted Flange Joint Assembly.
Standar ini memberikan pedoman mengenai perakitan sambungan flange bertekanan, termasuk aspek pelatihan dan kualifikasi personel, persiapan permukaan flange, serta prosedur pengencangan baut. Ruang lingkup utamanya mencakup pressure-boundary flanged joints dengan ring-type gasket dalam konfigurasi yang ditentukan standar.
ASME+1
Aspek yang perlu dipahami teknisi
-
Flange preparation: Pemeriksaan permukaan flange sebelum pemasangan gasket.
-
Fastener inspection: Pemeriksaan kondisi baut, mur, dan ulir.
-
Gasket installation: Memastikan pemasangan gasket sesuai spesifikasi.
-
Bolt tightening sequence: Mengikuti pola pengencangan yang ditetapkan prosedur.
-
Load distribution: Memahami pentingnya distribusi beban pada sambungan.
-
Quality control: Melaksanakan pemeriksaan dan pencatatan pekerjaan.
Apakah semua pekerjaan bolting harus mengikuti ASME PCC-1?
Tidak selalu. Penerapannya perlu mempertimbangkan ruang lingkup standar, desain sambungan, spesifikasi fasilitas, persyaratan pemilik peralatan, dan dokumen engineering proyek.
Standar tersebut merupakan pedoman teknis, bukan pengganti prosedur kerja yang telah disetujui oleh pihak berwenang dalam proyek.
Teknisi perlu mengikuti dokumen seperti:
-
Approved bolting procedure.
-
Work instruction.
-
Method Statement.
-
Job Safety Analysis (JSA).
-
Permit to Work (PTW).
-
Engineering specification.
7. Memahami K3 dan Risiko Pekerjaan Bolting
Pekerjaan bolting menggunakan peralatan hidrolik bertekanan tinggi dan melibatkan gaya mekanis yang besar. Oleh karena itu, pemahaman K3 merupakan kompetensi yang tidak boleh diabaikan.
Risiko yang perlu diidentifikasi
|
Potensi bahaya |
Dampak yang mungkin terjadi |
Pengendalian |
|---|---|---|
|
Hydraulic hose failure |
Semburan fluida bertekanan |
Inspeksi hose dan coupler |
|
Reaction arm bergeser |
Cedera dan kerusakan alat |
Pemeriksaan posisi reaction point |
|
Pinch point |
Cedera tangan dan jari |
Menjaga jarak dari area jepit |
|
Socket tidak sesuai |
Kerusakan fastener atau alat |
Menggunakan aksesori sesuai spesifikasi |
|
Energi tersimpan |
Pelepasan energi secara tiba-tiba |
Isolasi dan verifikasi kondisi aman |
|
Kebocoran fluida hidrolik |
Paparan fluida dan permukaan licin |
Pemeriksaan kebocoran dan housekeeping |
Prosedur keselamatan sebelum pekerjaan
Teknisi perlu melakukan beberapa pemeriksaan berikut:
-
Memastikan Permit to Work telah disetujui apabila dipersyaratkan.
-
Memahami JSA dan bahaya spesifik pekerjaan.
-
Memastikan isolasi energi sesuai prosedur fasilitas.
-
Memeriksa kondisi hydraulic pump, hose, coupler, dan wrench.
-
Menggunakan APD berdasarkan hasil penilaian risiko.
-
Memastikan area kerja memiliki ruang yang cukup.
-
Memastikan komunikasi dengan supervisor dan personel terkait berjalan baik.
Panduan keselamatan pengoperasian hydraulic torque juga menekankan pemeriksaan hose, penguncian coupler, pemasangan socket, reaction arm, dan larangan memegang alat melalui selang hidrolik.
Atlas Copco Indonesia+1
8. Mampu Melakukan Inspeksi, Kalibrasi, dan Dokumentasi
Teknisi bolting tidak hanya bertanggung jawab selama pengencangan berlangsung. Pemeriksaan peralatan dan dokumentasi hasil pekerjaan juga merupakan bagian penting dari pengendalian kualitas.
Pemeriksaan peralatan
Sebelum digunakan, peralatan perlu diperiksa berdasarkan petunjuk pabrikan dan prosedur proyek.
|
Komponen |
Hal yang diperiksa |
|---|---|
|
Hydraulic torque wrench |
Kondisi fisik, mekanisme, dan fungsi alat |
|
Hydraulic pump |
Fungsi kontrol tekanan dan kondisi sistem |
|
Hydraulic hose |
Retak, kebocoran, dan kerusakan |
|
Coupler |
Kondisi sambungan dan penguncian |
|
Socket |
Kesesuaian ukuran dan kerusakan |
|
Pressure gauge |
Kondisi dan status kalibrasi sesuai persyaratan |
|
Bolt tensioner |
Kondisi silinder dan komponen pendukung |
Mengapa kalibrasi penting?
Kalibrasi membantu memastikan alat ukur atau perangkat pengendali yang relevan memberikan hasil yang dapat ditelusuri terhadap standar pengukuran.
Untuk pekerjaan bolting, perusahaan perlu memeriksa status kalibrasi peralatan yang dipersyaratkan dalam prosedur, termasuk pressure gauge atau perangkat pengukuran torsi jika digunakan.
Perlu dibedakan antara kalibrasi alat ukur, pemeriksaan fungsi peralatan, dan verifikasi kinerja sistem. Ketiganya memiliki tujuan yang berbeda.
Dokumentasi hasil pekerjaan
Dokumentasi yang baik membantu perusahaan melakukan penelusuran apabila terjadi ketidaksesuaian atau kebocoran setelah pekerjaan selesai.
Dokumen yang dapat disiapkan meliputi:
-
Identitas teknisi dan supervisor.
-
Nomor flange atau joint identification.
-
Spesifikasi baut dan gasket.
-
Metode pengencangan yang digunakan.
-
Target torsi atau parameter tensioning.
-
Identitas peralatan yang digunakan.
-
Status kalibrasi yang relevan.
-
Catatan inspeksi dan hasil pekerjaan.
-
Persetujuan atau sign-off sesuai prosedur proyek.
9. Checklist Kriteria Teknisi Bolting untuk Procurement dan HSE
Dalam proses pengadaan tenaga kerja, Procurement dan HSE perlu menggunakan kriteria yang objektif agar pemilihan teknisi tidak hanya berdasarkan pengalaman yang diklaim oleh penyedia jasa.
Berikut checklist yang dapat digunakan untuk evaluasi awal.
|
Kriteria evaluasi |
Bukti atau dokumen yang diperiksa |
|---|---|
|
Kompetensi mekanikal |
Riwayat pekerjaan dan hasil asesmen |
|
Sertifikasi kompetensi |
Sertifikat dan verifikasi LSP |
|
Pelatihan torque wrench |
Sertifikat pelatihan atau catatan training |
|
Pengalaman bolting |
Project record atau work experience |
|
Pemahaman flange |
Hasil evaluasi teknis |
|
Kompetensi K3 |
Pelatihan, induksi, dan pemenuhan persyaratan proyek |
|
Penguasaan alat |
Hasil praktik atau demonstrasi |
|
Pemahaman prosedur |
Hasil evaluasi Method Statement dan JSA |
|
Dokumentasi pekerjaan |
Contoh laporan atau work record |
Cara mengevaluasi teknisi sebelum mobilisasi
Tahap 1 – Pemeriksaan administrasi
Periksa identitas, sertifikat kompetensi, riwayat pelatihan, pengalaman, dan persyaratan administrasi proyek.
Tahap 2 – Evaluasi pengetahuan teknis
Berikan pertanyaan mengenai hydraulic torque wrench, bolt tensioner, flange assembly, serta faktor yang memengaruhi preload baut.
Tahap 3 – Uji praktik
Minta kandidat melakukan demonstrasi pemeriksaan peralatan, pemasangan hydraulic wrench, penentuan reaction point, dan simulasi pengencangan berdasarkan prosedur yang disediakan.
Tahap 4 – Evaluasi keselamatan
Periksa pemahaman kandidat terhadap bahaya tekanan hidrolik, pinch point, isolasi energi, penggunaan APD, dan komunikasi kerja.
Tahap 5 – Persetujuan personel
Pastikan teknisi memenuhi persyaratan kompetensi dan administrasi sebelum ditugaskan ke lokasi proyek.
Metode evaluasi tersebut membantu perusahaan mengurangi risiko kesalahan pemilihan tenaga kerja dan meningkatkan konsistensi kualitas pekerjaan.
10. Peran PT Kurnia Global Energi dalam Mendukung Pekerjaan Bolting
Pemilihan penyedia jasa bolting perlu mempertimbangkan kompetensi personel, kesiapan peralatan, penerapan K3, dan kemampuan memenuhi persyaratan teknis proyek.
PT Kurnia Global Energi (KGE) merupakan penyedia layanan teknis industri yang mendukung kebutuhan pekerjaan bolting untuk sektor minyak dan gas, refinery, petrokimia, konstruksi, serta heavy industry.
Beberapa aspek yang perlu diperhatikan dalam memilih dukungan pekerjaan bolting dari penyedia jasa antara lain:
A. Kompetensi teknisi
Personel yang ditugaskan perlu memiliki pengalaman dan kompetensi mekanikal yang sesuai dengan ruang lingkup pekerjaan. Sertifikasi BNSP/Migas dapat menjadi salah satu dokumen pendukung apabila relevan dengan kompetensi dan persyaratan proyek.
B. Kesiapan peralatan
Ketersediaan hydraulic torque wrench, bolt tensioner, hydraulic pump, hose, dan aksesori yang sesuai sangat penting untuk mendukung kelancaran pekerjaan.
C. Penerapan prosedur K3
Pekerjaan harus mengikuti prosedur keselamatan yang berlaku di lokasi proyek, termasuk persyaratan permit, identifikasi bahaya, dan pengendalian energi.
D. Dukungan mobilisasi peralatan
Untuk pekerjaan di lokasi terpencil atau proyek luar pulau, kesiapan mobilisasi peralatan dan personel menjadi faktor penting dalam perencanaan pekerjaan.
E. Dokumentasi dan pengendalian mutu
Penyedia jasa perlu mampu mendukung kebutuhan dokumentasi pekerjaan, pemeriksaan peralatan, dan pelaporan sesuai persyaratan kontrak.
Kapan perusahaan membutuhkan jasa bolting profesional?
Perusahaan dapat mempertimbangkan dukungan penyedia jasa profesional ketika:
-
Pekerjaan melibatkan flange bertekanan tinggi.
-
Dibutuhkan hydraulic torque wrench atau bolt tensioner khusus.
-
Jumlah sambungan flange cukup besar.
-
Proyek memiliki jadwal shutdown atau turnaround yang ketat.
-
Dibutuhkan tenaga kerja dengan kompetensi mekanikal tertentu.
-
Mobilisasi peralatan dan personel membutuhkan koordinasi khusus.
Untuk memahami dukungan peralatan yang tersedia, pembaca dapat mempelajari layanan rental dan sewa peralatan bolting untuk kebutuhan industri.
11. Cakupan Dukungan Pekerjaan Bolting untuk Berbagai Wilayah Industri
Kebutuhan tenaga teknis bolting tersebar di berbagai kawasan industri, terutama wilayah yang memiliki aktivitas minyak dan gas, pengolahan energi, petrokimia, serta konstruksi.
PT Kurnia Global Energi dapat dihubungi untuk mendiskusikan kebutuhan pekerjaan dan kemungkinan mobilisasi personel maupun peralatan sesuai cakupan proyek.
|
Wilayah |
Kota Target |
|---|---|
|
DKI Jakarta dan Jawa Barat |
Jakarta, Bekasi, Depok, Tangerang, Bogor |
|
Jawa Tengah dan Jawa Timur |
Cirebon, Cepu, Bojonegoro, Pekalongan, Surabaya |
|
Sumatera |
Jambi, Palembang, Dumai, Pekanbaru, Aceh, Cilacap |
|
Kalimantan |
Balikpapan, Bontang |
|
Papua dan Kepulauan |
Natuna, Kota Tangguh Papua Barat, Sorong |
|
Sulawesi |
Luwuk, Donggi-Senoro, Makassar |
Ketersediaan personel, peralatan, jadwal, dan persyaratan mobilisasi perlu dikonfirmasi berdasarkan kebutuhan masing-masing proyek. Daftar tersebut merupakan wilayah target pembahasan layanan, bukan pernyataan keberadaan kantor cabang di setiap kota.
12. FAQ Seputar Kriteria Teknisi Bolting Bersertifikasi
1. Apakah teknisi bolting wajib memiliki sertifikasi BNSP?
Tidak semua pekerjaan bolting memiliki kewajiban sertifikasi BNSP yang seragam. Persyaratannya bergantung pada regulasi, skema kompetensi yang relevan, ketentuan pemilik fasilitas, dan kontrak proyek. Perusahaan perlu memeriksa kesesuaian sertifikat dengan pekerjaan yang dilakukan.
2. Apa perbedaan sertifikasi bolting BNSP dan sertifikat pelatihan torque wrench?
Sertifikasi kompetensi BNSP merupakan pengakuan kompetensi berdasarkan asesmen pada skema yang dilisensikan. Sementara itu, sertifikat pelatihan torque wrench umumnya membuktikan bahwa seseorang telah mengikuti program pelatihan tertentu. Keduanya tidak otomatis memiliki fungsi atau pengakuan yang sama.
3. Apakah mechanical fitter bisa menjadi teknisi bolting?
Bisa, apabila memiliki kompetensi tambahan yang diperlukan untuk pekerjaan bolting. Mechanical fitter perlu memahami flange assembly, karakteristik fastener, pengoperasian torque wrench, bolt tensioning, dan prosedur keselamatan.
4. Mengapa teknisi bolting harus memahami kalibrasi alat?
Karena keakuratan parameter pengencangan bergantung pada kondisi dan karakteristik peralatan yang digunakan. Teknisi harus mampu memeriksa status kalibrasi perangkat pengukuran yang relevan serta memastikan alat digunakan sesuai petunjuk pabrikan.
5. Apa yang harus diperiksa sebelum memilih penyedia jasa bolting?
Periksa kompetensi personel, pengalaman pekerjaan sejenis, bukti pelatihan, kesesuaian peralatan, status kalibrasi, penerapan K3, kesiapan mobilisasi, dan kemampuan menyediakan dokumentasi pekerjaan sesuai persyaratan proyek.
13. Kesimpulan: Kompetensi Teknisi Menentukan Kualitas Pekerjaan Bolting
Kriteria teknisi bolting bersertifikasi tidak hanya ditentukan oleh kepemilikan sertifikat, tetapi juga mencakup kemampuan mekanikal, pemahaman flange assembly, penguasaan hydraulic torque wrench, bolt tensioning, penerapan K3, serta kemampuan melakukan inspeksi dan dokumentasi.
Bagi perusahaan di sektor minyak dan gas, refinery, petrokimia, dan heavy industry, proses evaluasi personel perlu dilakukan secara menyeluruh sebelum pekerjaan dimulai.
PT Kurnia Global Energi (KGE) siap menjadi mitra diskusi untuk kebutuhan pekerjaan bolting, dukungan peralatan hydraulic torque wrench, bolt tensioner, dan kebutuhan teknis industri lainnya.
Konsultasikan kebutuhan proyek Anda bersama tim PT Kurnia Global Energi untuk mendiskusikan spesifikasi pekerjaan, kompetensi personel, serta kesiapan peralatan.
Hubungi PT Kurnia Global Energi:
WhatsApp: 6281384777274
 Hubungi Kami
Referensi Teknis dan Verifikasi
-
BNSP – Badan Nasional Sertifikasi Profesi: informasi lembaga sertifikasi dan sistem LSP. Direktori LSP BNSP.
-
ASME PCC-1-2022: Guidelines for Pressure Boundary Bolted Flange Joint Assembly. ASME Official Standard.
-
Atlas Copco: panduan keselamatan penggunaan hydraulic torque. Hydraulic Torque Safety Guidelines.
Catatan editorial: Penelusuran referensi tidak mengonfirmasi adanya satu skema sertifikasi BNSP khusus bernama teknisi bolting yang berlaku universal. Karena itu, artikel membedakan sertifikasi kompetensi, pelatihan torque wrench, dan kualifikasi personel berdasarkan ASME PCC-1. URL internal yang diberikan telah dipertahankan, tetapi akses halaman tujuan belum berhasil diverifikasi.