Pentingnya Kalibrasi Hydraulic Torque Wrench
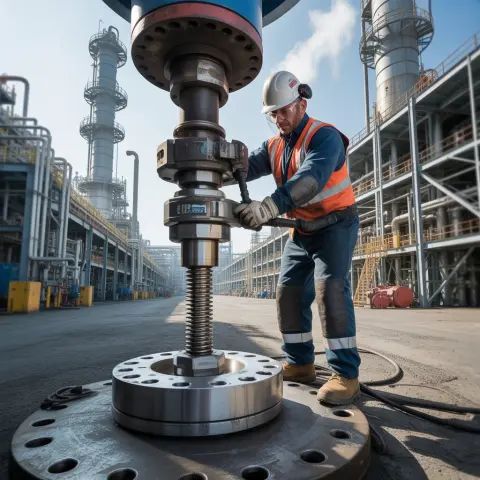
Kalibrasi hydraulic torque wrench penting untuk memastikan output torsi sesuai dengan nilai yang ditetapkan dalam prosedur pengencangan. Akurasi ini berpengaruh langsung terhadap bolt preload, integritas sambungan flange, pencegahan kebocoran, serta keselamatan dan keandalan operasi.
Mengapa Kalibrasi Hydraulic Torque Wrench Sangat Penting?
Pada pekerjaan controlled bolting, angka tekanan hidrolik pada pump unit bukan sekadar parameter operasional. Nilai tersebut harus berkorelasi dengan output torsi aktual dari hydraulic torque wrench sesuai karakteristik alat dan konfigurasi penggunaannya.
Kesalahan pengukuran dapat menyebabkan kondisi under-torquing maupun over-torquing. Keduanya berpotensi menurunkan keandalan sambungan.
ASME PCC-1 menempatkan kalibrasi dan verifikasi sebagai bagian penting dari pengendalian peralatan bolting. Materi ASME juga menekankan hubungan antara metode tightening, akurasi torque tightening, inspeksi peralatan lapangan, serta frekuensi kalibrasi dan verifikasi.
Risiko Hydraulic Torque Wrench yang Tidak Terkalibrasi
1. Under-Torquing
Jika torsi aktual lebih rendah dari target, bolt preload dapat tidak mencukupi.
Risikonya antara lain:
-
flange joint tidak mencapai kondisi sealing yang diperlukan;
-
gasket dapat kehilangan kemampuan sealing;
-
sambungan lebih rentan mengalami leakage;
-
distribusi beban antar-baut menjadi tidak seragam.
Dalam sistem yang menangani fluida bertekanan atau hidrokarbon, kondisi tersebut harus dikendalikan melalui prosedur engineering dan quality control yang sesuai.
2. Over-Torquing
Sebaliknya, torsi yang terlalu tinggi dapat meningkatkan tegangan pada fastener dan komponen sambungan.
Potensi masalah meliputi:
-
bolt mengalami overstress;
-
ulir mengalami kerusakan;
-
gasket menerima beban berlebihan;
-
flange mengalami deformasi;
-
komponen berpotensi mengalami kerusakan permanen.
Karena itu, target torque tidak boleh ditentukan hanya berdasarkan perkiraan operator.
Hubungan Torque dengan Bolt Preload
Secara sederhana, hubungan antara torque dan preload sering direpresentasikan dengan persamaan:
T = K × F × d
Keterangan:
-
T = torque
-
K = nut factor atau faktor torsi
-
F = target bolt preload
-
d = diameter nominal baut
Namun persamaan tersebut merupakan pendekatan, bukan pengganti prosedur engineering.
Nilai K dapat berubah akibat:
-
jenis lubricant;
-
kondisi permukaan;
-
coating fastener;
-
thread condition;
-
kondisi nut;
-
temperatur;
-
friction pada ulir dan bearing surface.
Karena itu, dua sambungan dengan ukuran baut yang sama belum tentu membutuhkan setting torque yang identik.
ASME PCC-1 secara khusus membahas faktor seperti lubricant, metode tightening, target bolt load, dan pemilihan metode load control.
Faktor yang Mempengaruhi Akurasi Pengencangan Baut
1. Kondisi Hydraulic Torque Wrench
Sebelum digunakan, periksa:
-
hydraulic cylinder;
-
reaction arm;
-
drive square;
-
hose connection;
-
seals;
-
hydraulic coupling;
-
pump unit;
-
pressure gauge.
Kerusakan mekanis atau kebocoran sistem dapat memengaruhi kemampuan alat menghasilkan output yang konsisten.
2. Kondisi Lubrication
Lubricant memengaruhi hubungan antara torque dan preload.
ASME PCC-1 memasukkan karakteristik lubricant sebagai salah satu faktor yang perlu diperhatikan dalam bolted joint assembly.
Oleh sebab itu, jenis lubricant harus mengikuti engineering specification atau prosedur proyek, bukan sekadar kebiasaan operator.
3. Kondisi Fastener
Pemeriksaan perlu mencakup:
-
bolt grade;
-
diameter;
-
thread condition;
-
nut compatibility;
-
corrosion;
-
coating;
-
panjang bolt;
-
kondisi washer apabila digunakan.
4. Geometri Flange
Distribusi beban juga dipengaruhi oleh kondisi flange dan gasket.
ASME PCC-1 membahas berbagai aspek assembly, termasuk alignment, gasket installation, lubrication, bolt installation, tightening sequence, dan target torque.
5. Operator
Peralatan yang terkalibrasi tetap membutuhkan operator yang memahami prosedur.
Kesalahan dapat terjadi akibat:
-
salah membaca unit;
-
salah menentukan pressure-to-torque setting;
-
salah urutan tightening;
-
reaction arm tidak terpasang dengan benar;
-
tidak mengikuti torque pass;
-
menggunakan data torque yang tidak sesuai dengan fastener.
Apa yang Dimaksud Sertifikat Kalibrasi Alat Torsi?
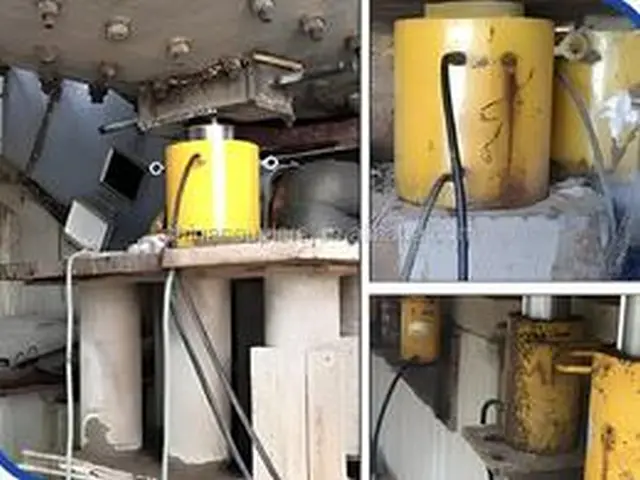
Sertifikat kalibrasi alat torsi merupakan dokumen yang menunjukkan hasil pengujian alat terhadap standar atau sistem pengukuran yang digunakan dalam proses kalibrasi.
Untuk hand torque tools, ISO 6789-2:2017 menetapkan metode kalibrasi dan perhitungan measurement uncertainty, serta persyaratan minimum informasi dalam sertifikat kalibrasi.
Perlu diperhatikan bahwa ISO 6789-2 secara spesifik ditujukan untuk hand torque tools. Untuk hydraulic torque wrench, perusahaan perlu memastikan standar, metode kalibrasi, traceability, acceptance criteria, dan interval verifikasi yang dipersyaratkan oleh manufacturer, owner specification, engineering procedure, atau standar proyek.
Informasi yang Perlu Diverifikasi
Dokumen kalibrasi sebaiknya dapat ditelusuri terhadap:
-
identitas alat;
-
serial number;
-
tanggal kalibrasi;
-
metode pengujian;
-
titik pengukuran;
-
hasil pengukuran;
-
toleransi atau acceptance criteria;
-
measurement uncertainty apabila dipersyaratkan;
-
identitas laboratorium atau fasilitas kalibrasi;
-
traceability standar pengukuran;
-
tanggal jatuh tempo atau interval berikutnya sesuai sistem kontrol alat.
Bagaimana Menentukan Interval Kalibrasi?
Tidak terdapat satu interval universal yang otomatis berlaku untuk seluruh hydraulic torque wrench.
Interval perlu mempertimbangkan:
| Faktor | Dampak terhadap Interval |
|---|---|
| Intensitas penggunaan | Pemakaian tinggi meningkatkan kebutuhan pemeriksaan |
| Kondisi lingkungan | Debu, temperatur, kelembapan, dan kontaminasi dapat memengaruhi alat |
| Riwayat hasil kalibrasi | Hasil sebelumnya dapat digunakan untuk evaluasi tren |
| Kerusakan atau repair | Alat perlu diverifikasi setelah kondisi tertentu |
| Criticality joint | Sambungan kritis membutuhkan pengendalian lebih ketat |
| Persyaratan owner | Spesifikasi pemilik fasilitas dapat menetapkan interval tertentu |
| Rekomendasi manufacturer | Menjadi referensi penting dalam maintenance dan verification |
ASME juga memasukkan frequency of calibration and verification sebagai bagian dari pengelolaan peralatan bolting.
Maintenance Torque Wrench: Apa Saja yang Harus Diperiksa?
Kalibrasi tidak menggantikan maintenance torque wrench.
Keduanya memiliki fungsi berbeda.
Kalibrasi berfokus pada hubungan antara output alat dan sistem referensi pengukuran.
Maintenance berfokus pada kondisi fisik dan fungsi peralatan.
Program maintenance dapat mencakup:
-
Pemeriksaan hydraulic hose.
-
Pemeriksaan coupling.
-
Pemeriksaan cylinder.
-
Pemeriksaan seals.
-
Pemeriksaan reaction arm.
-
Pemeriksaan drive mechanism.
-
Pemeriksaan hydraulic pump.
-
Pemeriksaan pressure gauge.
-
Pembersihan setelah pekerjaan.
-
Penyimpanan sesuai rekomendasi manufacturer.
Apabila alat mengalami benturan, overload, kebocoran, perbaikan besar, atau kondisi abnormal lainnya, kebutuhan verification/recalibration perlu dievaluasi sebelum alat kembali digunakan.
Prosedur Verifikasi Sebelum Controlled Bolting
Praktik kerja yang baik dapat diringkas menjadi alur berikut:
Step 1 — Verifikasi Dokumen
Pastikan:
-
alat memiliki identitas;
-
status kalibrasi masih valid sesuai sistem proyek;
-
sertifikat dapat ditelusuri;
-
pressure-to-torque chart sesuai alat.
Step 2 — Inspeksi Fisik
Periksa kondisi:
-
body;
-
reaction arm;
-
hose;
-
coupling;
-
cylinder;
-
drive square.
Step 3 — Verifikasi Setting
Pastikan nilai torque target berasal dari approved bolting procedure, engineering calculation, atau dokumen proyek yang berlaku.
Step 4 — Periksa Fastener
Pastikan material, diameter, grade, lubricant, dan kondisi thread sesuai spesifikasi.
Step 5 — Terapkan Tightening Sequence
Gunakan pola dan jumlah pass yang ditentukan prosedur.
ASME PCC-1 memberikan perhatian khusus terhadap tightening sequence, passes, bolting patterns, gasket installation, alignment, dan target bolt load.
Step 6 — Dokumentasikan
Catat setidaknya:
-
joint identification;
-
bolt specification;
-
target torque;
-
tool identification;
-
operator;
-
tanggal pekerjaan;
-
hasil inspeksi;
-
status equipment.
Dokumentasi ini penting untuk traceability dan quality assurance.
Kalibrasi Bukan Satu-Satunya Faktor Akurasi
Penting untuk membedakan akurasi alat dengan akurasi hasil joint assembly.
Alat yang terkalibrasi tidak otomatis menjamin preload baut mencapai nilai target apabila faktor lain tidak dikendalikan.
Model sederhananya:
Tool accuracy + correct setting + correct fastener + controlled friction + correct procedure + competent operator = controlled bolted joint
Karena friction pada ulir dan bearing surface dapat berubah, hubungan torque-to-preload tetap memiliki variasi.
Untuk sambungan dengan criticality tinggi, metode hydraulic tensioning atau metode load-control lainnya dapat dipertimbangkan apabila ditentukan oleh engineering specification.
ASME PCC-1 membahas torque tightening dan tensioning sebagai metode pengendalian beban baut serta pemilihannya berdasarkan kebutuhan joint.
Perspektif Industri: Penerapan Kalibrasi di Lapangan
Dalam pekerjaan industri minyak, gas, refinery, petrochemical, dan heavy industry, pengendalian alat harus menjadi bagian dari sistem quality assurance dan K3, bukan hanya pemeriksaan administratif.
PT Kurnia Global Energi (KGE) menerapkan pendekatan pekerjaan yang menggabungkan kompetensi personel, prosedur keselamatan, dan kesiapan peralatan.
Dukungan tersebut mencakup teknisi dengan kompetensi dan sertifikasi yang relevan, compliance K3, serta penggunaan peralatan yang dikendalikan status kalibrasi dan kelayakannya.
Untuk kebutuhan pekerjaan controlled bolting, Anda dapat melihat informasi layanan hydraulic torque wrench KGE sebagai referensi solusi teknis.
KGE juga menyediakan berbagai layanan pendukung industri:
-
Jasa Bolting
-
Flange Management
-
On-site Machining
-
Pipe Cold Cutting & Bevelling
-
Flange Facing
-
Hydrotesting
-
Online Leak Sealing
-
Rental Alat
Pendekatan terpadu ini relevan untuk pekerjaan maintenance, shutdown, turnaround, konstruksi, dan pekerjaan modifikasi fasilitas industri.
Dari Standar Teknis ke Solusi Proyek
Ketika kebutuhan proyek sudah mencakup controlled bolting, pemilihan alat, verifikasi, dokumentasi, dan kompetensi teknisi, perusahaan membutuhkan sistem kerja yang dapat diterapkan secara konsisten di lapangan.
PT Kurnia Global Energi menyediakan dukungan teknis untuk kebutuhan tersebut, termasuk pekerjaan bolting dan hydraulic torque wrench dengan memperhatikan persyaratan proyek, prosedur K3, kondisi joint, serta status kelayakan peralatan.
Wilayah Operasional KGE
| Wilayah | Kota Target |
|---|---|
| DKI Jakarta | Jakarta |
| Kalimantan Timur | Balikpapan |
| Jambi | Jambi |
| Jawa Barat | Cirebon |
| Jawa Tengah/Jawa Timur | Cepu |
| Sumatera Selatan | Palembang |
| Kepulauan Riau | Natuna |
| Papua Barat | Tangguh |
| Riau | Dumai |
| Riau | Pekanbaru |
| Kalimantan Timur | Bontang |
| Papua Barat Daya | Sorong |
| Sulawesi Tengah | Luwuk |
| Jawa Timur | Bojonegoro |
| Jawa Tengah | Pekalongan |
| Jawa Timur | Surabaya |
| Aceh | Aceh |
| Jawa Tengah | Cilacap |
| Sulawesi Selatan | Makassar |
| Jawa Barat | Bekasi |
| Jawa Barat | Depok |
| Banten | Tangerang |
| Jawa Barat | Bogor |
| Sulawesi Tengah | Donggi-Senoro |
FAQ Kalibrasi Hydraulic Torque Wrench
1. Mengapa hydraulic torque wrench harus dikalibrasi?
Kalibrasi membantu memastikan output alat dapat dikendalikan terhadap sistem pengukuran yang menjadi acuannya. Hal ini penting agar setting torque yang digunakan dalam controlled bolting memiliki dasar pengukuran yang dapat ditelusuri.
2. Apakah sertifikat kalibrasi otomatis menjamin bolt preload sesuai target?
Tidak. Sertifikat menunjukkan hasil kalibrasi alat sesuai metode dan acceptance criteria yang digunakan. Bolt preload juga dipengaruhi friction, lubricant, kondisi fastener, tightening sequence, joint geometry, dan metode assembly.
3. Apakah ISO 6789 berlaku langsung untuk hydraulic torque wrench?
ISO 6789-2:2017 secara eksplisit membahas hand torque tools dan metode kalibrasi serta measurement uncertainty-nya. Untuk hydraulic torque wrench, gunakan persyaratan kalibrasi dan verifikasi yang ditentukan manufacturer, owner specification, prosedur proyek, atau standar yang secara khusus berlaku untuk peralatan tersebut.
4. Kapan torque wrench perlu diverifikasi atau dikalibrasi ulang?
Selain interval rutin yang ditetapkan sistem kontrol alat, evaluasi perlu dilakukan setelah kondisi seperti overload, benturan, repair, hasil pemeriksaan abnormal, atau penggunaan pada pekerjaan kritis, sesuai prosedur perusahaan dan rekomendasi manufacturer.
5. Apakah maintenance torque wrench sama dengan kalibrasi?
Tidak. Maintenance berfokus pada kondisi dan fungsi fisik alat, sedangkan kalibrasi berfokus pada hubungan output pengukuran dengan standar referensi serta ketidakpastian pengukuran sesuai metode yang digunakan. Keduanya saling melengkapi dalam pengendalian peralatan.
Kesimpulan
Pentingnya kalibrasi hydraulic torque wrench terletak pada kemampuan perusahaan mengendalikan proses pengencangan secara konsisten dan terdokumentasi. Kalibrasi harus dipandang sebagai salah satu bagian dari sistem controlled bolting, bersama pemilihan target bolt load, kondisi fastener, lubricant, tightening sequence, kompetensi operator, inspeksi joint, dan dokumentasi.
Untuk Engineer, Project Manager, Procurement, dan HSE Officer, pemeriksaan terhadap sertifikat kalibrasi alat torsi, status maintenance, traceability, serta kesesuaian alat dengan prosedur proyek merupakan bagian penting sebelum pekerjaan dimulai.
Konsultasi Teknis dengan PT Kurnia Global Energi
Jika perusahaan Anda membutuhkan jasa hydraulic torque wrench, controlled bolting, verifikasi peralatan, atau dukungan pekerjaan flange, diskusikan kebutuhan teknis proyek bersama PT Kurnia Global Energi.
WhatsApp: 6281384777274
 Hubungi Kami
Tim KGE dapat membantu mendiskusikan kebutuhan proyek berdasarkan jenis joint, spesifikasi fastener, target torque/bolt load, kondisi lapangan, persyaratan K3, dan dokumen teknis yang berlaku.